
了解公司动态,掌握工业视觉检测最新资讯

管材的外径对不对、内径圆不圆、壁厚均不均、表面有没有缺陷?管材检测方法的变化,本质上是从“人眼定性判断”走向“机器成像定量检测”的过程,管材检测的演变可以概括成三条线同时推进:
①从接触到非接触:卡尺、千分尺、塞规靠物理接触;现在靠光、靠声、靠电磁,工件不再被压、被划。
②从离线到在线:从"把样品拿到检验台",变成"管材在产线上走一趟就测完",检测由抽检走向全检。
③从单一参量到全参量、从测量到判定:外径 → 内外径加壁厚 → 再加表面缺陷,最终与自动上下料、自动分选连成闭环,输出的不只是一个数,而是"合格/不合格"的结论和一条可追溯的数据。
下面按时间顺序,把管材检测方法走过的路梳理一遍。
一、手工量具:把尺子压到管子上
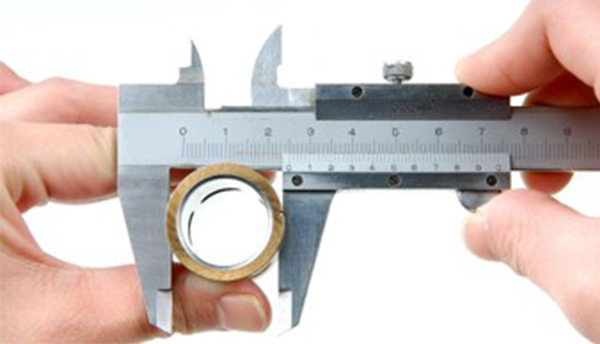
早期管材质检主要依靠工人手持游标卡尺、内径千分尺,一根一根地卡。特点是设备投入低、判断灵活,但局限也很明显::接触式测量,容易压伤薄壁和软质管;读数靠人眼,检测结果受人员视力、经验、疲劳度和照明条件影响较大;只能抽检,测一根算一根。
二、接触式专用量具:为孔径量身定做的机械精度
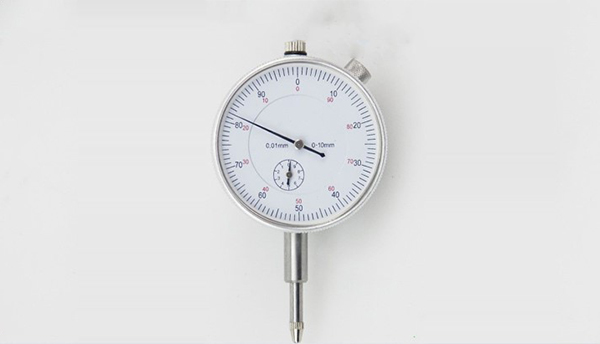
管材内径测量,内径百分表、内径测微仪靠杠杆机构,把孔径与校对环规的差值放大后从表盘读出;测小孔的内径百分表用斜楔原理,孔径变化推动圆锥测杆,误差直接显示出来。另有电子塞规、气动量仪这类把机械量转成电信号的方案,分度值普遍做到 0.01 毫米,精度可达数微米。
比它们更"全能"的是三坐标测量机,圆度、直线度、同轴度等形位公差都能测,但代价是速度慢、要编程,接触式测头还可能划伤柔软或薄壁工件。对批量生产的管材来说,这类工具的定位始终是"离线抽检和工艺验证",而不是全检。
三、非接触光学测量:让光代替尺子
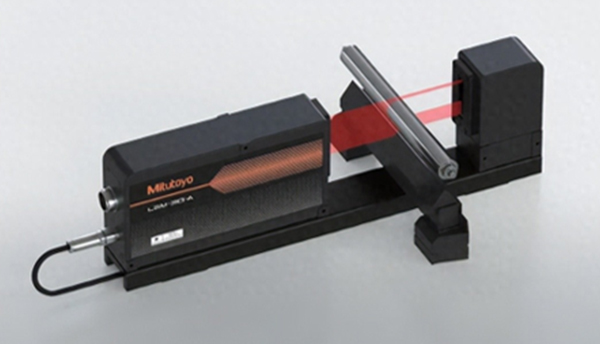
转折点在光学。以 激光测径仪为代表的一类设备,开始用光来量管材外径,不碰工件、速度快、能做在线连续测量,热的、软的、易碎的都能测。
按原理分,主流有三条路线:激光扫描式,靠高速旋转的多面棱镜把激光折射成匀速扫描的平行光带,管材遮住光带的时间与直径成正比;CCD/CMOS 光电投影式,用均匀平行光把管材轮廓阴影投到图像传感器上,数像素就能算出尺寸,没有机械旋转部件、稳定性更好,采样频率可达数千赫兹;激光衍射式,利用激光穿过细工件产生的衍射条纹间距反推直径,专测超细工件,精度最高可到亚微米级。
这一代设备解决了外径的在线测量,但内径、壁厚和表面缺陷,还是盲区。
四、管材壁厚测量:超声与射线补上第二维
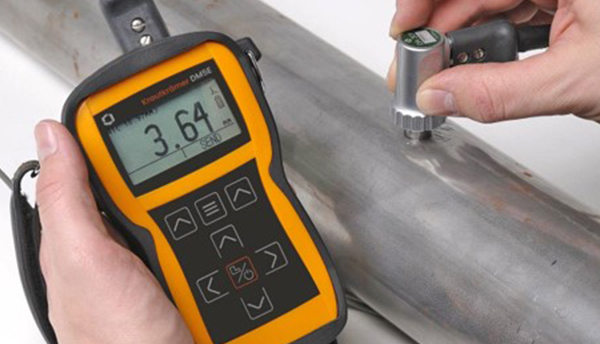
壁厚是管材的第二个关键尺寸,靠的是无损检测。应用最广的是超声波测厚——探头向管壁发一个脉冲,接收内壁反射回来的回波,用"传播时间×声速"算出壁厚,便携、读数直观,金属和不少塑料管都适用。射线测厚则利用 X 射线、γ 射线穿过材料后的衰减:厚的地方吸收多、成像偏暗,薄的地方偏亮,能给出二维厚度分布,直观且不挑表面,但要考虑辐射防护。
再往后出现的电磁超声测厚,不需要耦合剂、不用打磨表面,能在高温、带涂层、带保温层的管子上直接测;导波检测擅长长距离筛查,从一点就能发现数十米甚至上百米管道上的异常区段,再用常规超声复核。
五、机器视觉:尺寸和缺陷一次检完
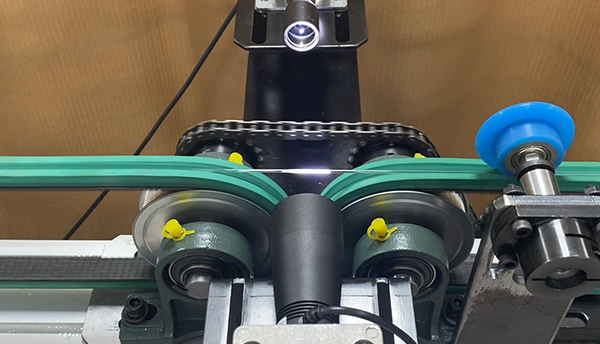
真正把"四个问题"塞进一台设备的,是机器视觉,多组工业相机沿管材布置,配合定制光源,管材从检测区匀速通过,一台设备同时完成外径、内径、壁厚的尺寸测量和表面缺陷识别,测完直接输出 OK/NG 信号,联动上料与分选机构,把合格品和不合格品分开。相比卡尺和千分尺,它最大的变化不是"更准",而是从抽检变全检、从人工判断变自动判据、从数据散落在记录本上变自动存档可追溯。
六、AI 与多模态:从"看得见"到"看得懂"
近十年这条路的加速度,来自算法和算力。2012 年 AlexNet在 ImageNet 竞赛上的突破,把深度学习正式带进计算机视觉,卷积神经网络逐步取代传统手工设定阈值的规则算法;之后 Transformer 架构又补上了建模长距离特征关联的能力。对检测现场的意义在于:过去靠阈值、边缘检测这类规则逻辑,遇到反光、纹理、光照变化的管材就频频误判;换成数据驱动的模型后,系统能自己从良品与不良品样本里学出特征,对形态多变的缺陷更稳。
硬件这一侧同样在变:边缘 AI 芯片的算力从 2019 年的 4 TOPS 涨到 2025 年的 275 TOPS 左右,模型可以直接跑在产线旁边,端到端延迟压到毫秒级;工业级 3D 相机均价从 2020 年的约 8 万元降到 2025 年的 2.5 万元上下,三维视觉开始规模化用于微米级在线测量;更进一步的多模态方案,把视觉和激光位移、电容测厚等传感器融合在一起,连单纯靠图像看不见的内部微裂纹也能捕捉。设备本身也在往"免编程、快部署"走,已有方案做到不需专业编程、现场数小时完成模型训练与调试。
卡尺不会消失,它还会是实验室里的基准;但在产线上,接替它的已经是相机、光源和算法。管材检测的下一段故事,大概率会写在"看得更全、判得更准、部署更快"这三个方向上。


 电话:
 地址:辽宁省大连市高新园区学子街2号荣伸工业园1号楼3单元2层


